 本記事は、品ぞろえを増やすたびに作る量がまとまって膨らみ、置いておく物が増えていく、という方に向けたものです。トヨタ自動車株)
(作る単位の大きさを左右していた1か所を、因果関係マップとTRIZで見る)
本記事は、品ぞろえを増やすたびに作る量がまとまって膨らみ、置いておく物が増えていく、という方に向けたものです。トヨタ自動車株式会社(以下、トヨタ)は1971年、全工場のプレスで段替え(金型などの付け替え)の時間を10分以内に縮め、同じラインでいろいろな部品を必要な数量だけ少しずつ作れるようにしました。替える回数は減らさず、1回の替えを軽くしたのです。回数より先に1回の重さを見ると、作る単位を小さくしても手間は膨らみにくくなります。その運びを、因果関係マップとTRIZで追います。
なぜ今、この問いが必要か
こんな心当たりはないでしょうか。
- 注文が小口になるほど、作る側は「同じ物をまとめて流したい」と言い出す
- 品ぞろえを増やしたら、売り場より先に、置き場が足りなくなった
- 切り替えのたびに準備がかかるので、同じ物を続けて作る日が、前より長くなっている
これらは、作る単位の大きさを、切り替えの手間が決めてしまっているサインかもしれません。
注文の細かさは、作る側の準備を待たずに変わります。トヨタの75年史の年表によれば、同社は1966年、仕様の増大に合わせて、月単位だった生産の計画を10日単位(月3回の受注)に改めました。1970年には、仕様を選べる売り方に合わせ、計画を1日分ずつ確定していく方式に変えています。全工場のプレスで段替えを10分以内にした項目は、同じ年表の1971年に載っています。
作る単位の大きさは、どこで決まっていたか
ここで使うのは、制約条件の理論(TOC)です。『ザ・ゴール』の著者エリヤフ・ゴールドラット氏が唱えた見方で、仕事全体でこなせる量は、途中のいちばん狭い所の広さを超えられない、と考えます。以下、その1か所を詰まり(全体の流れを決めている、いちばん細い1か所)と書きます。
この事例で問うのは、打った部品の総数ではなく、注文に合わせて何種類をどれだけ細かく作り分けられるか、つまり作り分けの細かさです。
1971年ごろのプレスで、作り分けの細かさを左右していた資源は、部品を打つ1本のラインでした。75年史によれば、プレス工程では同じラインで数種類の部品を作り、部品を替えるたびに、金型・材料・容器・治工具の段替えが要りました。このラインの1日を分けると、部品を打つ時間と、段替えに使う時間になります。
打つ側の機械にも、トヨタは1960年代に手を入れ、ラインの自動化を進めています(75年史の年表)。それでも、同社が「少しずつ作れるようになった」の直前に置いたのは、段替えの時間を10分以内にした、という一文でした。以下、この事例の詰まりは段替えに使う時間だと見て、話を進めます。
根本原因を因果関係マップで可視化する
「名の知れた改善の手法を、外から取り入れたから」という通説への反論
段取りの切り替えを10分未満で行うことは「シングル段取り」と呼ばれ、日本発の言葉として世界でも語られています。築いた人として名が挙がるのは、外の専門家として多くの製造業の現場改善に取り組んだ新郷重夫氏です(ニュースイッチ、2023年5月4日・『工場管理』2023年4月号の抜粋)。
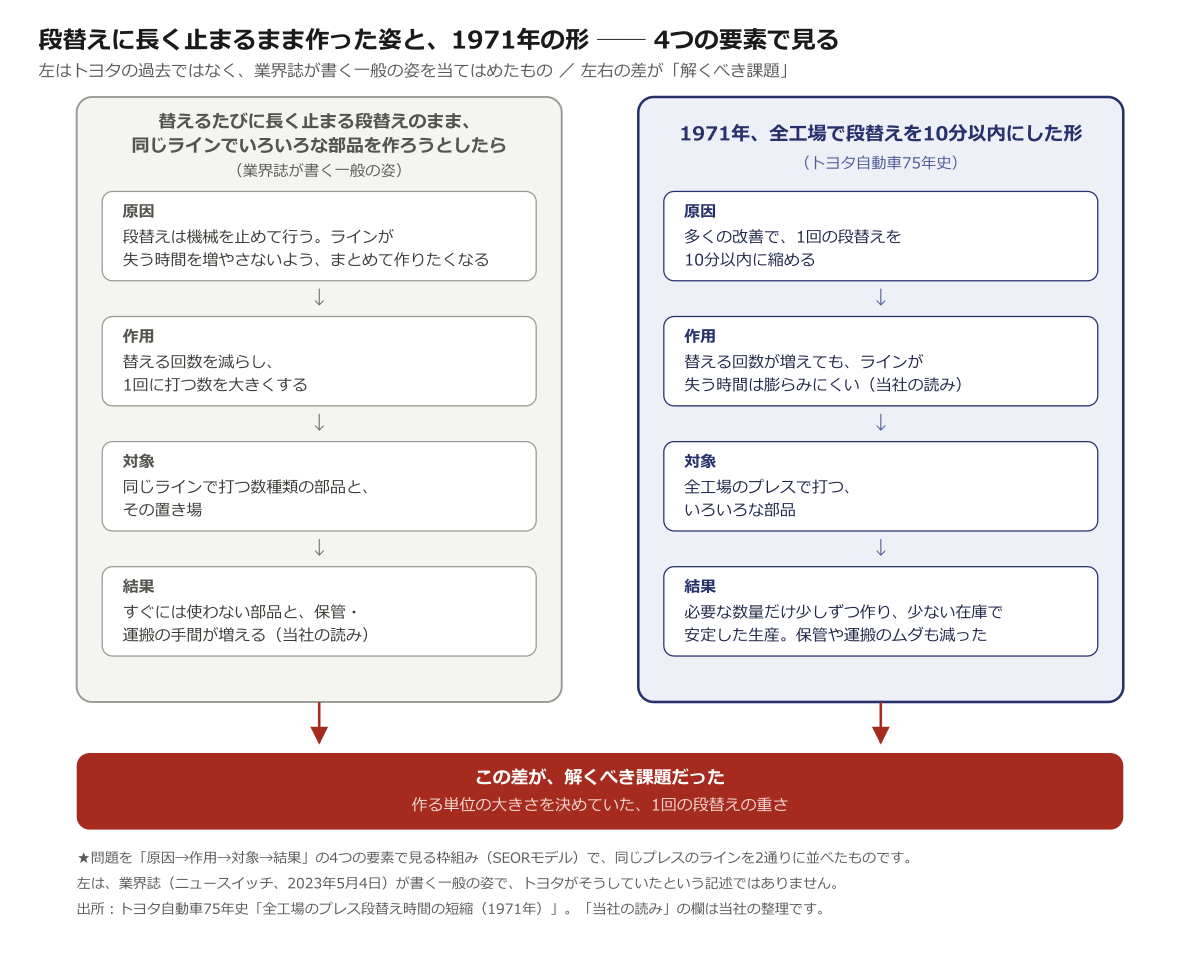
ただ、手法の出どころが分かっても、段替えが短くなって何が変わったのかは見えてきません。75年史の1971年の項が書いているのは、その変わった先です。同じラインで数種類の部品を作るので替えるたびに段替えが要ること、多くの改善でその時間を10分以内にしたこと、それで必要な数量だけ少しずつ作れるようになり、少ない在庫で安定した生産ができたことです。
ここで因果関係マップ(問題のからくりの地図)を使います。起きていることを原因と結果の矢印で結び、目の前の困りごとから、それを生んでいる根っこまで順にたどる道具です。
根本原因の連鎖
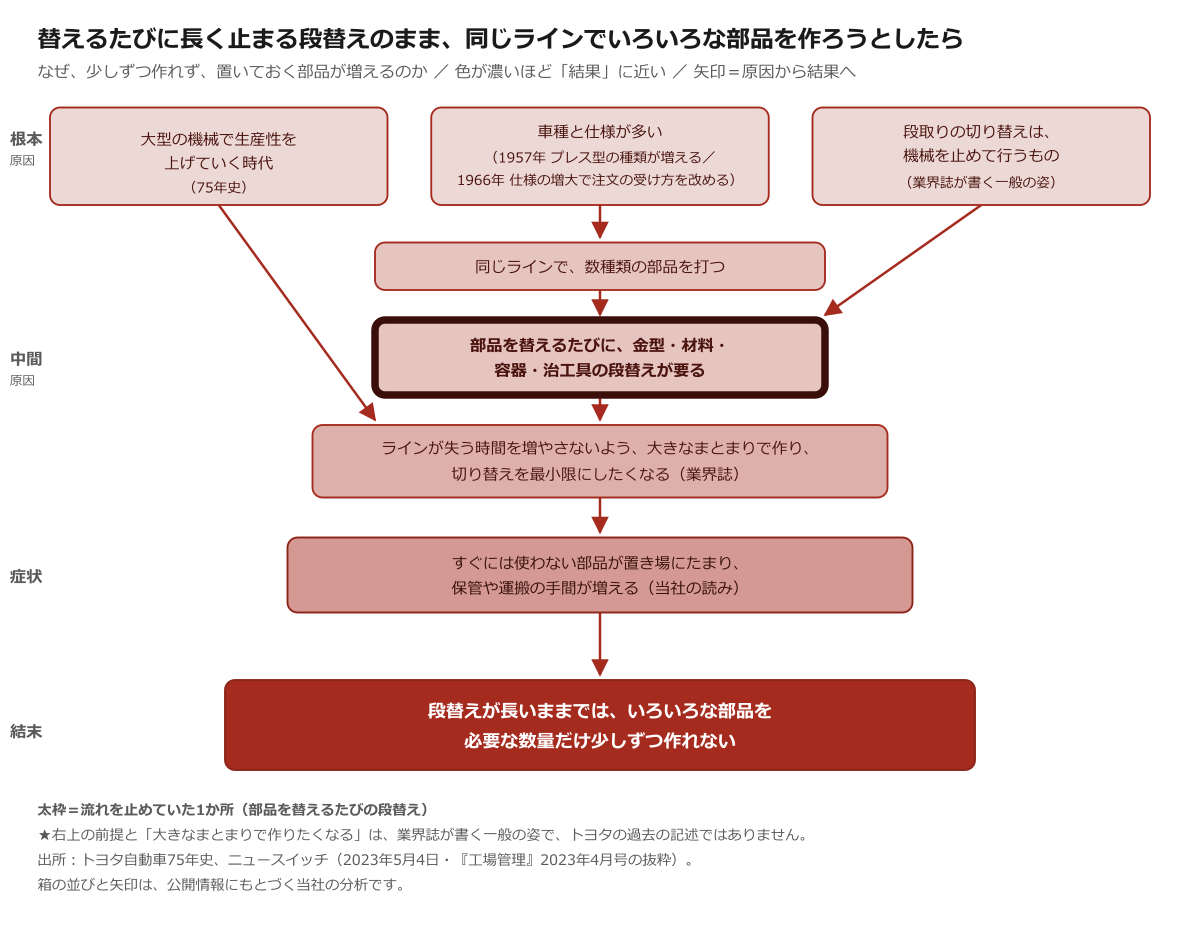
この地図に描くのは、替えるたびに長く止まる段替えのまま、同じラインでいろいろな部品を作ろうとした場合のからくりです。根っこと中間原因には、業界誌が書く一般の姿を1つずつ入れています。その2つは、トヨタの過去の記述ではありません。
根っこには3つの前提があります。まず、大型の機械で生産性を上げていく時代の流れです。75年史の年表は、時代の見出しの1つ「大量生産体制の確立」に、高速の大型機械の導入や分業化で生産性が飛躍的に高まったことを書いています。次に、車種と仕様の多さです。1957年には生産車種が増えてプレス型の種類が増え、1966年には仕様の増大に対応して注文の受け方を改めました(いずれも75年史)。そして、段取りの切り替えは機械を止めて行うもの、という現場の当たり前です(ニュースイッチ、2023年5月4日)。
この重りは、3つの中間原因を生みます。同じラインで数種類の部品を打つこと。部品を替えるたびに、金型・材料・容器・治工具の段替えが要ること。そして、業界誌によれば、ラインが失う時間を増やさないよう大きなまとまりで作り、切り替えを最小限にしたくなることです(同)。
そこから症状が出ます。まとめて作るほど、すぐには使わない部品が置き場にたまり、保管や運搬の手間が増えます。75年史が、段替えを縮めた結果として「保管や運搬などのムダも少なくなった」と書いているのを、当社が裏返して読んだものです。
行き着く先は、段替えが長いままでは、いろいろな部品を必要な数量だけ少しずつ作れない、という結末です。トヨタが公式サイトで掲げる「必要なものを、必要な時に、必要なだけ」と、ここで食い違います。図では、段替えの箱だけ線を太くしてあります。
同じ問いを、2つの視点で解いてみる
問いは「トヨタは、なぜ同じプレスのラインで、いろいろな部品を少しずつ作れるようになったのか。自分の仕事で、まとめて作る量を小さくしたいとき、最初にどこを見るか」です。この問いへの答えを、普通のAIと、TRIZ(世界中の特許を読み比べ、行き詰まりの越え方に共通する筋道をまとめた手法)に沿って考えるAIで並べました。普通のAIの欄には、手法の名前から事例を読んだときに出てきやすい答えを置いています。
| 観点 | 普通のAI回答 | TRIZ×AI回答 |
|---|---|---|
| 問いの立て方 | どんな名人の手法を取り入れたか。手法の名前と、教えた人を探す | 1回の段替えの中に何の作業が入っていて、どれを軽くできるか。1回の重さを見る |
| 原因の捉え方 | 大きなまとまりで作るのは、機械を遊ばせないための正しい判断。置き場の部品は、売れ行きの読み違いとみる | まとめて作る量を決めていたのは、1回の段替えの長さ。置き場の部品は、その長さから生まれていた |
| 解の方向 | 切り替えの回数が減るよう、計画をまとめ直す | 回数はむしろ増やせるよう、1回の段替えを軽くする |
| 持ち帰り | 切り替えの回数を減らす計画を組むと、1回に作る数がふくらみ、置き場の部品がかえって増える | 直近1か月の切り替えの回数と1回の時間を書き出し、まとめる量を半分にしたら、切り替えに使う時間が何時間増えるかを計算する |
この差分が、ビジネスの分岐点になる
手法の名前から読むと、段替えの短縮は、腕の立つ人の特別な技に見えます。けれど75年史の1971年の項は、1回の替えの長さと作る単位の大きさを、1つの流れで結んでいます。作る量を決めていたのが1回の替えの長さだとすれば、手を付ける先は、自分の仕事の1回の切り替えの中身です。
矛盾をどう解消したか
プレスのラインは、いろいろな部品を必要な数だけ作るために、金型をこまめに替えなければなりません。いっぽう業界誌によれば、段取りの切り替えの間は機械を止めるのが普通で、ラインが失う時間を増やさないよう、大きなまとまりで作って切り替えを最小限にしたくなります(ニュースイッチ、2023年5月4日)。同じ段替えが、頻繁でなければならず、同時にまれでなければならない。これが、根本の板挟みです。
トヨタは、替える回数を減らす方を取りませんでした。75年史は、多くの改善によって段替えの時間を10分以内に縮め、いろいろな部品を必要な数量だけ少しずつ作れるようになった、と書いています。1971年、全工場での話です。
作り分けという働きは変えずに、替えるたびに払っていた重さのほうを小さくする。1回が軽くなれば、替える回数が増えても、ラインが失う時間は膨らみにくくなります。望む働きを保ったまま、それにかかる代償を小さくしていくこの向きを、TRIZは発明の進み方の法則の一つ(理想性の増加)として挙げています。
1回をどう軽くしたかを、75年史は「多くの改善」としか書いていません。当事者の著書を引いた業界誌によれば、1970年、トヨタ自工(当時の社名)の1000トンプレスでは、段替えに4時間かかっていました。そこで、機械をどうしても止める必要がある段取りと、機械が動いている間に済ませられる段取りをはっきり分け、後者は前もって、あるいは後で行う、という手が取られたといいます(ニュースイッチ、2023年5月4日)。この分け方は、1回を軽くするための手段の1つという位置づけです(当社の整理)。
軽くする手は、その後も年表に出てきます。1981年の項目には「プレス型の自動段取化」とあります(75年史の年表)。
ただし、在庫を減らす手は段替えだけではありません。同じ年表には、1954年にプレス加工と組付の間の中間倉庫を廃止したこと、1965年にかんばん方式を全仕入れ先に広げたことも並んでいます。段替えの短縮は、その並びの中の1項目です。
ここまでの整理
ここでは、1本のプレスのラインを、問題を「原因、作用、対象、結果」の4つに分けて見る枠組み(SEORモデル)で、2度見ます。1度目は、業界誌が書く一般の姿=段替えの間は機械を止め、まとめて作って切り替えを減らす前提に立った場合です(トヨタの過去として書かれた物ではありません)。2度目は、75年史が1971年の項に書いた形です。
次に何が起きるか
75年史のプレスの年表には、1981年の「プレス型の自動段取化」に続いて、1990年に「自動車ボデー部品の少量プレス生産システム(FPS)」の項目が並びます(いずれも項目名のみ)。生産方式としては、トヨタはいまも公式サイトで、ジャスト・イン・タイムを2本の柱の1つに掲げ、「必要なものを、必要な時に、必要なだけつくったり運んだりする」と書いています(2026年11月4日に閲覧)。
型を替える時間を縮める話は、鋳造の型でも続いています。トヨタは、通常24時間程度かかる大型の鋳造の型の交換を約20分に縮める金型に取り組み、2023年9月、明知工場で試作用の設備を公開しました(トヨタ グローバルニュースルーム、2023年9月19日)。量産での成果は、ここでは扱いません。
ここからは公開情報の外に出て、当社の見立てを書きます。
業界誌は、段取りの時間を縮めても、材料や品種を切り替えたときに1発目から良品を作れることが大切だ、と書いています(ニュースイッチ、2023年5月4日)。替える回数が増えれば、替えた直後に作る1つ目の数も同じだけ増えます。作り分けの細かさは、替えの時間の次に、替えた直後の1つ目の出来に左右されそうです。
先見案として、1回の替えの重さを、時間と、替えた直後の1つ目の出来の両方で測り直す段を、階段の最上段に置きます。替えにかかった分数の横に、作り直した数を書く。
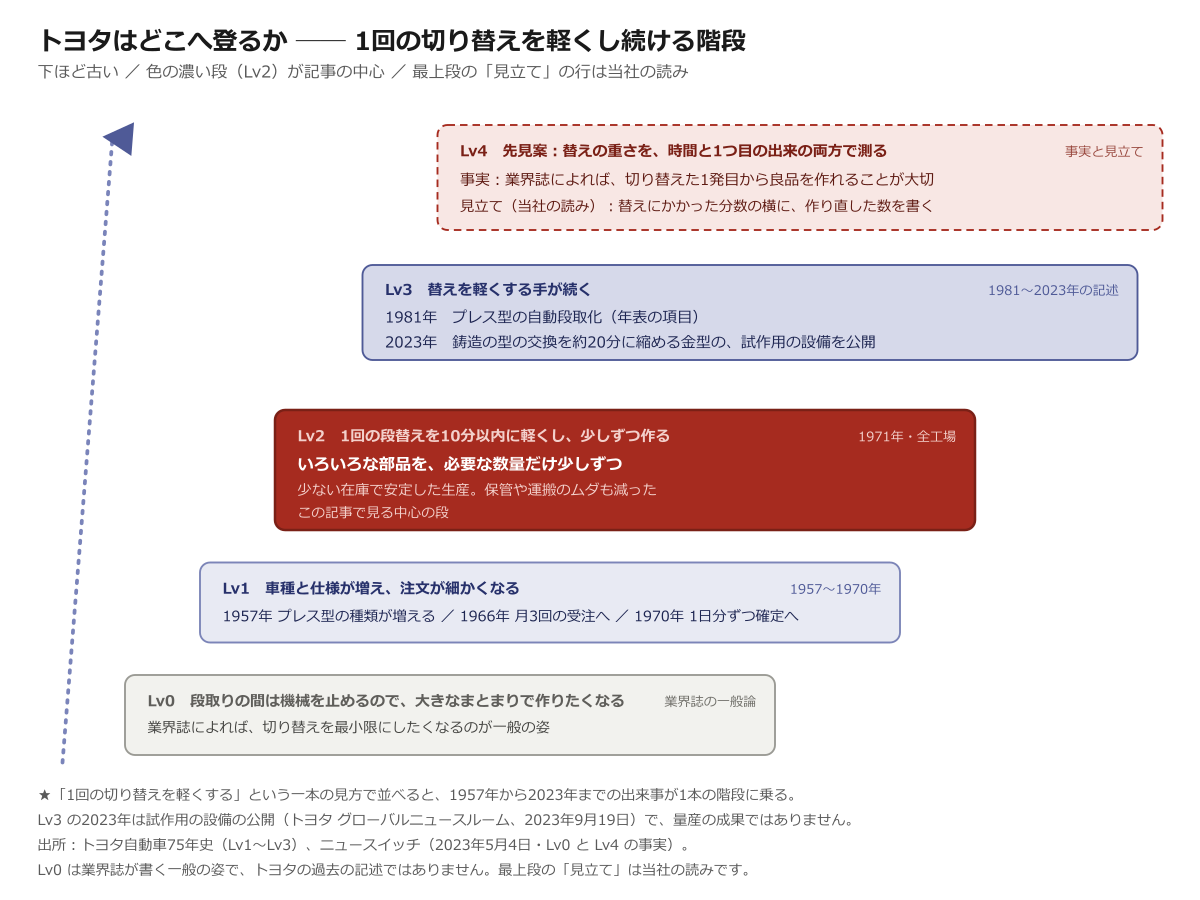
分数の横に作り直した数を書く測り方は、業界誌の「1発目から良品」の一文を足場にした見立てです。
あなたのビジネスへの3つの問い
ここからは主語をあなたに移します。
(1)あなたの仕事で、まとめて作る量(まとめて処理する件数)は、誰が、何を理由に決めていますか。その理由の中に、切り替えの手間は入っていますか。
(2)いまのまとめる量を決めた日から、品ぞろえや注文の細かさは、どれだけ変わりましたか。まとめる量だけが、決めた日のままになっていませんか。
(3)まとめて作ったために置いてある物は、いま何が、どれだけありますか。それを置いておくために、誰が、どんな手間を払っていますか。
まとめ
替える回数を増やせばラインが失う時間が積み上がり、減らせば置き場の部品が増える。トヨタはこの板挟みを、回数を減らす方へは進まず、1回の段替えを10分以内に軽くすることで抜けました。作る単位を小さくしたいとき、まとめる量の話し合いから入るより先に、1回の切り替えの重さを測る手があります。因果関係マップで作る単位の大きさを決めている手間を見つけ、TRIZの考え方で、その手間を軽くする向きを探す。この2つの道具は、特別なソフトがなくても今日から使えます。
今日から試すには
この記事で使った2つの道具、つまり問題のからくりを見える化する因果関係マップと、板挟みを解消するTRIZは、紙とペンだけで描けます。あなたの現場で、作る単位の大きさを決めている1か所の上に板挟みが見つかったら、AI壁打ちツール Idea Realize AI(https://idea-realize-ai.com/)の「矛盾を解決する原理を探す」で、抜け方の候補を出せます。ご利用には会員登録が必要です。無料でお試しいただける期間があり、期間終了後は自動で有料に切り替わります。最新の条件はサイトでご確認ください。
この記事は、成功した事例を「よその会社の武勇伝」ではなく「今のあなたの鏡」として読んでいただくために書きました。
本記事について
本記事は、公開情報をもとに、TRIZと因果関係マップを用いて筆者が独自に分析したものです。取り上げた企業の公式見解ではありません。とくに構造の解釈と今後の展開に関する記述は、TRIZの進化法則に基づく筆者の仮説であり、断定ではありません。
参考・着想元:本記事は、トヨタ自動車株式会社の公開情報をもとに、独自のリバースTRIZ分析で再構成したものです。業界誌の記述は、ニュースイッチ(日刊工業新聞社、2023年5月4日・『工場管理』2023年4月号の特別企画の抜粋)によります。記事中の先見案は、公開情報から構造を読んで組み立てた仮説です。